
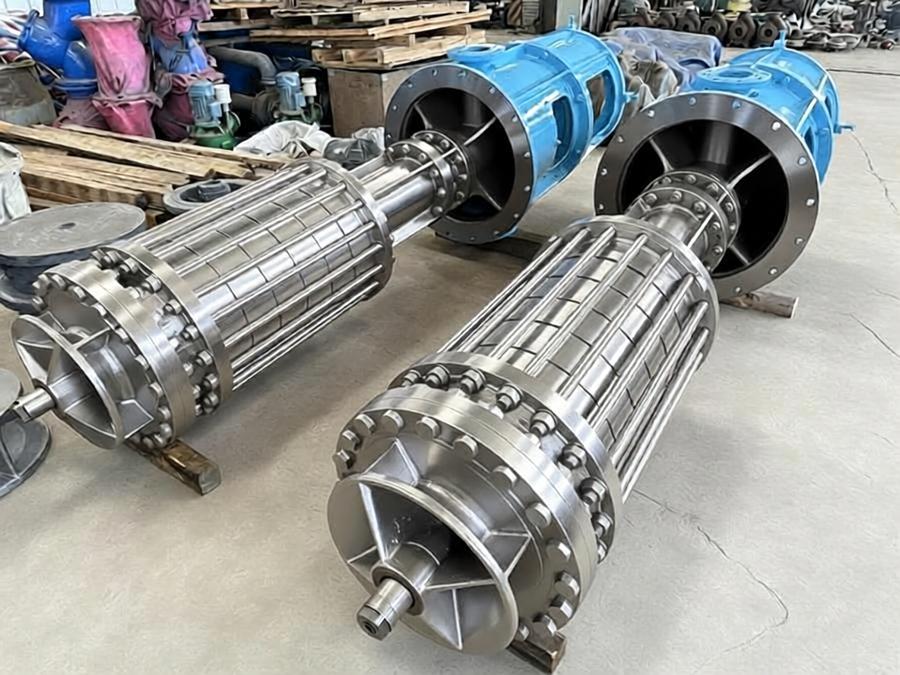
LDTN立式多级筒袋式凝结水泵(冷凝泵)石油化工行业多场景应用案例详解
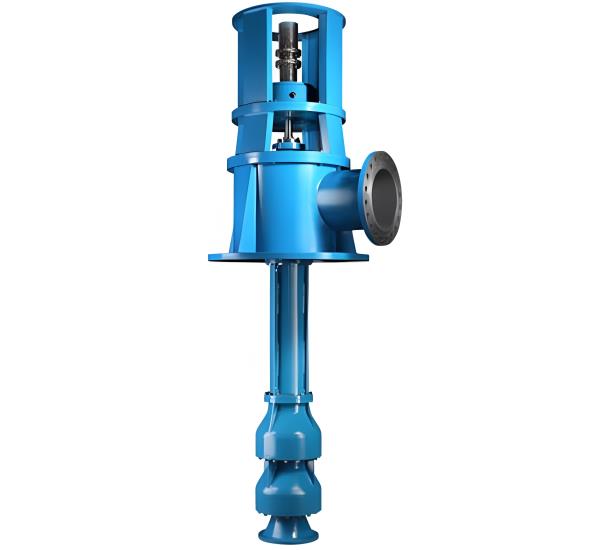
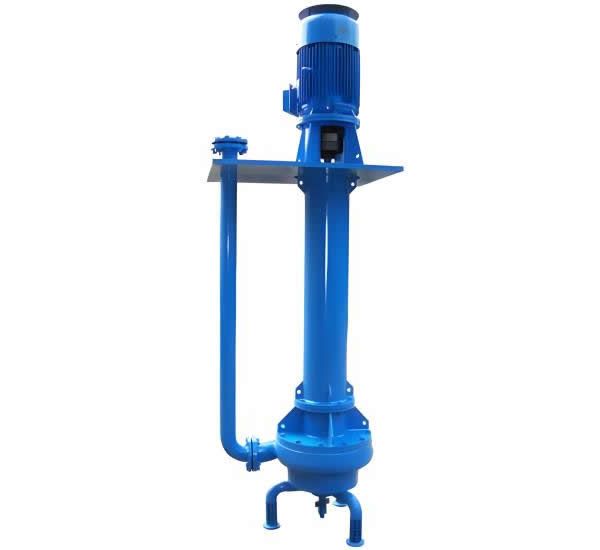
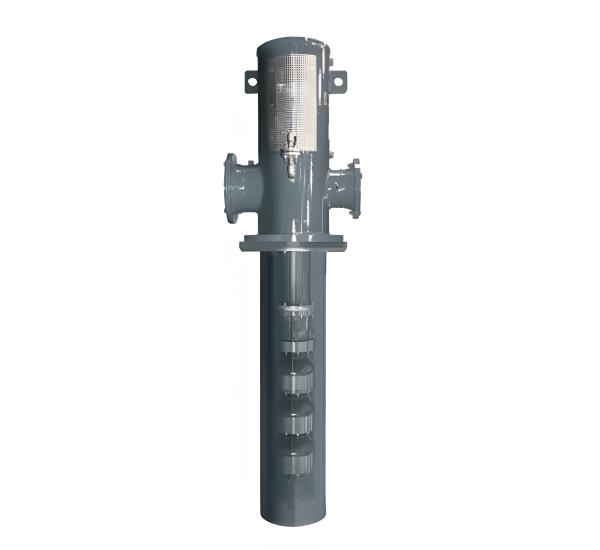
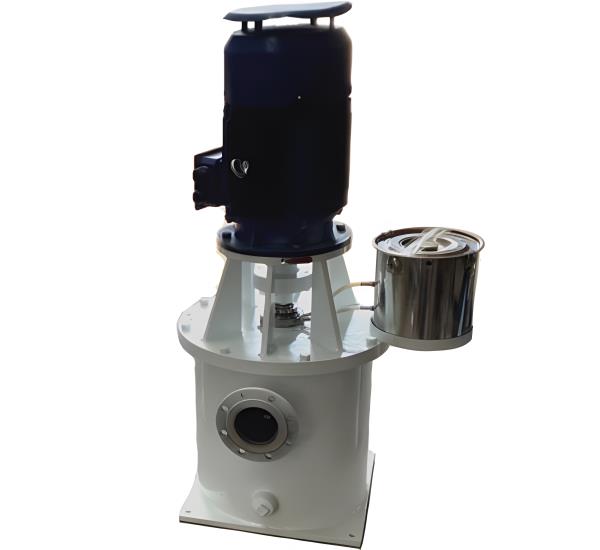
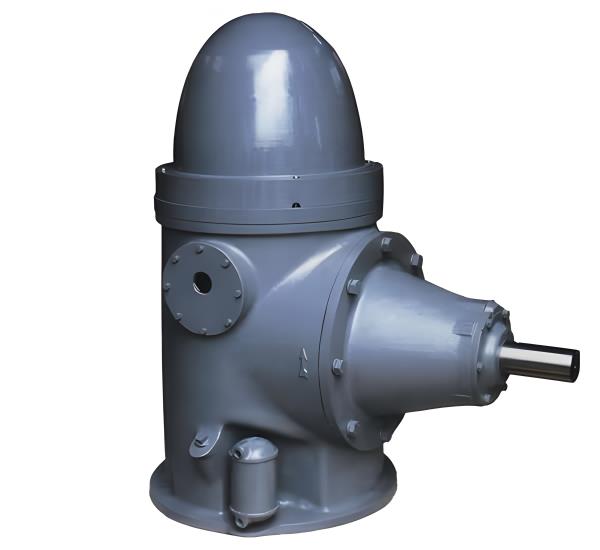
LDTN系列立式多级筒袋式凝结水泵(冷凝泵)凭借高抗汽蚀性能、双层壳体负压密封结构、宽高效运行区间的核心优势,突破传统通用化工泵在高负压、易汽化介质输送场景下的短板,立式多级筒袋式凝结水泵(冷凝泵)成为石化行业工艺冷凝水回收、低温易汽化介质输送、自备电站凝结水输送等核心工位的主流选型,以下是不同场景下的典型落地案例拆解: · 项目背景:该千亿级高端新材料产业集群项目是国内石化行业重点工程,此前乙烯、丙烷等低温易汽化介质的输送泵长期依赖进口VS6型筒袋泵,采购成本高、交付周期长达12个月,备件采购周期超6个月,运维成本居高不下,且海外厂商技术响应不及时,多次影响项目建设进度。 · 应用方案:选用龙港股份自主研发的LDTN(升级为LDT/VS6型)立式筒袋泵,完全符合API610国际标准,采用首级叶轮下沉、次级叶轮上提的特殊结构,增加泵插入深度,大幅提升装置汽蚀余量适配能力,过流部件升级为316L不锈钢,适配-40℃低温乙烯介质的耐腐蚀、抗汽化要求,项目共投入12套设备覆盖高压乙烯送料泵、加氢AGO转输泵等核心工位。 · 落地效果:项目一次开车成功,设备连续稳定运行,彻底打破海外厂商在该领域的技术垄断,采购成本较进口设备降低40%,交付周期缩短60%,备件本地化供应,运维响应时间从72小时缩短至4小时,成为国内石化高端泵国产化替代的标杆案例。 · 项目背景:该厂原有普通离心泵输送各装置产生的80℃高温工艺冷凝水,介质中溶解大量闪蒸汽,普通泵汽蚀余量不足,运行3个月就出现叶轮蜂窝状蚀坑,泵组振动超标,泄漏率高达15%,大量高品质冷凝水无法回收,直接排入污水处理系统,既浪费热能又增加污水处理负荷,年直接经济损失超300万元。 · 改造方案:全部替换为定制型LDTN凝结水泵,采用带诱导轮的双吸首级叶轮结构,必需汽蚀余量NPSHr低至1.2m,双层筒袋壳体保持内部负压状态,彻底避免高温冷凝水汽化汽蚀,过流部件采用双相钢材质,适配冷凝水中微量腐蚀性介质,配套变频调速系统,随机组冷凝水产量动态调节流量。 · 实测效果: · 泵组连续运行36个月未出现汽蚀损坏,振动值稳定在2.8mm/s以下,泄漏率降至0,冷凝水回收率从65%提升至98%。 · 年回收80℃高品质冷凝水120万吨,按每吨冷凝水回收热量折算,年节约标准煤1.2万吨,减少污水处理费支出80万元,整体年综合收益超500万元,10个月即可收回改造成本。 · 项目背景:该石化自备电站为全厂炼化装置提供稳定的蒸汽与电力供应,原配套普通凝结水泵工频运行,依靠除氧器上水调门节流调节,低负荷工况下阀门节流损失占总能耗的60%以上,且泵组抗汽蚀性能差,每年因汽蚀导致的非计划停运2-3次,直接造成炼化装置全线停产,单次停产损失超千万元。 · 改造方案:全部替换为LDTN-6型立式多级筒袋凝结水泵,配套高压变频一拖一控制方案,除氧器上水调门全开,通过DCS三变量PID回路直接调节泵转速控制水位,设置工频备用泵无扰切换逻辑,故障时10秒内自动切至工频运行,完全不影响炼化装置的蒸汽供应。 · 实测效果: · 泵组连续运行48个月未出现汽蚀故障,非计划停运风险清零,彻底避免炼化装置全线停产的重大损失。 · 全年平均节电率57%,单台泵年节电87万kWh,年节约电费超60万元,除氧器水位控制精度提升90%,全厂蒸汽供应稳定性大幅提升。 · 项目背景:该企业真空精馏系统在-0.09MPa高负压工况下,输送65℃的有机溶剂冷凝液,普通离心泵根本无法建立吸入压力,频繁出现气缚不上水故障,精馏塔液位失控,多次引发产品质量不合格,生产效率仅能达到设计值的70%。 · 应用方案:选用定制插入深度2.5m的LDTN立式筒袋泵,首级叶轮完全浸没在介质液面以下,利用液柱压力抵消高负压,过流部件采用304不锈钢,适配有机溶剂的轻微腐蚀性,配套水润滑石墨导轴承,无任何金属接触摩擦,避免介质污染。 · 落地效果:泵组实现连续稳定输送,完全消除气缚故障,精馏塔液位控制精度从±150mm提升至±20mm,产品合格率从82%提升至99.5%,全厂生产效率恢复至设计满负荷水平,年新增产值超2000万元。 · 低温易汽化介质场景:优先选用符合API610标准的LDTN升级型产品,增加插入深度,提升抗汽蚀性能,可完全替代进口VS6型筒袋泵,大幅降低采购与运维成本。 · 高温工艺冷凝水回收场景:选用双相钢过流部件的LDTN泵,彻底解决普通泵汽蚀损坏痛点,大幅提升冷凝水回收率,实现热能与水资源的双重节约。 · 石化自备电站场景:配套高压变频调速系统,既实现节能收益,又彻底消除非计划停运风险,保障炼化装置连续稳定运行,避免千万级别的停产损失。 · 高负压精细化工场景:定制加长插入深度的LDTN泵,利用液柱压力抵消系统高负压,彻底解决普通泵无法建立吸入压力的气缚难题。LDTN立式多级筒袋式凝结水泵(冷凝泵)石油化工行业多场景应用案例详解
案例1:中石化天津南港120万吨/年乙烯项目LDTN衍生型筒袋泵应用
案例2:山东某千万吨级炼化厂工艺冷凝水回收系统改造
⚡ 石化自备电站凝结水系统升级案例
案例3:浙江某大型石化企业2×300MW自备电站LDTN凝泵改造
案例4:江苏某精细化工企业真空精馏系统冷凝液输送项目


 移动官网
 官方微信
 工商信息